- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Какви скрити металургични пропуски подкопават очакванията за експлоатационен живот на студено валцувани устойчиви на износване безшевни тръби?
Производствената рамка на Xinlida се изграждаИзносоустойчива студено валцована безшевна стоманена тръбаоколо цялостен металургичен надзор, стандартизирана безразрушителна оценка и съобразена с проектите EN10204-3.1 документация, насочена към тези лесно пренебрегвани металургични слепи петна за трансгранично изпълнение на капиталови проекти за тежка промишленост.
1. Контролът на включването във фазата на топене смекчава подповърхностното разслояване, предизвикано от циклично абразивно натоварване
Стандартната визуална проверка не може да разкрие микроскопични неметални включвания, уловени в напречните сечения на стените на тръбата. Нискокачествената суровина за заготовки носи агрегирани примеси от шлака, наследени по време на операциите по топене на стомана. При многократно изтъркване с абразивни частици плюс цикличен механичен стрес, типичен за циркулацията на минния шлам, тези групи от включвания се превръщат във вътрешни точки за възникване на пукнатини. По време на работни цикли микропукнатините се разширяват към вътрешните и външните повърхности, предизвиквайки неочаквано разслояване на стената на тръбата и преждевременно изтичане много преди да бъдат постигнати теоретичните цели за продължителността на износване. Xinlida прилага процедури за рафиниране на разтопена стомана и продухване с мек аргон преди леене на заготовки, за да сведе до минимум вредните включвания. Автоматизираното ултразвуково тестване на цялото тяло съгласно ISO10893-8 улавя подповърхностни прекъсвания, преди тръбите да напуснат производствените линии, намалявайки вероятността от инциденти с разслояване на полето за вериги на процеса на абразивна среда.
2. Регулираната атмосфера за топлинна обработка ограничава обезвъглеродяването на повърхността, което понижава характеристиките на устойчивост на износване
Неконтролираната атмосфера в пещта по време на отгряване и междинно валцуване създава декарбуризирани повърхностни зони. Загубата на въглерод при повърхностите на вътрешната или външната стена намалява локалната твърдост, образувайки меки слоеве, уязвими на бърза абразивна ерозия. Въпреки че химическият състав на насипния основен материал отговаря на спецификацията, обезвъглеродените повърхности се износват бързо под въздействието на суспензията, което драстично съкращава реалния експлоатационен живот въпреки правилния избор на номинален клас стомана. Много доставчици отчитат само химически анализ на масови проби, без да измерват повърхностните въглеродни градиенти. Xinlida управлява параметрите на влажността на кислорода в пещта за всеки цикъл на термична обработка и провежда вземане на проби от металографско напречно сечение, за да провери дали дълбочината на слоя за обезвъглеродяване остава в границите, определени от проекта. Запазената твърдост на повърхността осигурява постоянна устойчивост на износване за тръби, изложени на потоци от промишлени среди, натоварени с частици.
3. Контролираните съотношения на студено намаляване избягват неравномерното разпределение на остатъчното напрежение в секциите на стената на тръбата
Прекалено агресивното еднопроходно намаляване на студеното валцоване създава неравномерни градиенти на остатъчно напрежение през дебелината на стената на тръбата. Отгряването за освобождаване на напрежението след валцуване, извършено при недостатъчна температура, не успява да хомогенизира тези натрупани напрежения. Когато обслужването на място води до температурни колебания и натоварване от абразивно въздействие, наслагването на остатъчното напрежение ускорява разпространението на пукнатини. Случайно преждевременно напукване може да възникне дори при работни параметри доста под границите на номиналното проектно налягане. Xinlida разделя общата студена деформация на многопроходни контролирани редукционни стъпки, съчетани с калибрирани термични цикли за облекчаване на напрежението. Вземането на проби от остатъчно напрежение потвърждава разпределението на напрежението в сечението на стената, предотвратявайки предизвикано от напрежението неочаквано напукване за тежки работни среди с циклично натоварване.
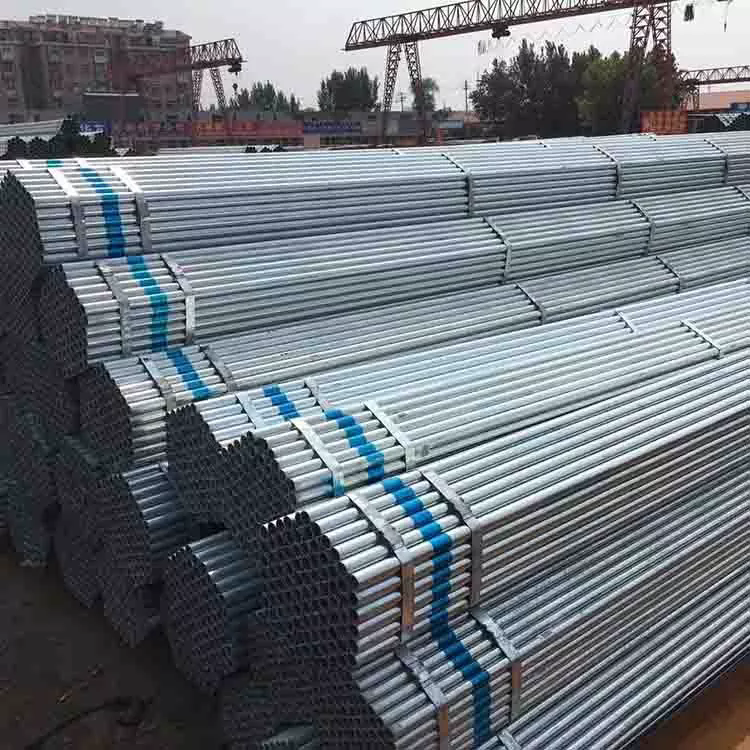
4. Проследимото управление на топлинните числа запазва металургичните одитни пътеки от край до край за приемане на EPC обект
Изискванията за търга за EPC за тежката промишленост изискват стриктна проследимост на топлинните числа, обвързана с документацията за сертификат за изпитване на мелница EN10204-3.1. Смесването на тръбни сегменти, произхождащи от различни нагрявания на топене на стомана по време на рязане и преопаковане, прекъсва веригата за проследяване. Генеричните сертификати за „типична стойност“ не могат да заменят специфични за топлината измерени химични и механични данни и ще предизвикат отхвърляне по време на одити за приемане на място от трета страна. Всяка производствена партида на Xinlida поддържа ясна топлинна маркировка върху телата на тръбите, като докладите на MTC изброяват действителните измерени стойности вместо представителните типични диапазони. Пълни проследими досиета на английски език придружават пратките, като помагат на EPC изпълнителите да задоволят изискванията за подаване на QA-QC на проекта без допълнителни разходи за металургични проби от трета страна.
5. ASTMG65-изравнено вземане на проби от симулация на износване валидира издръжливостта на абразивна среда в реални условия
Много доставчици се позовават само на спецификационните листове за клас стомана като доказателство за устойчивост на износване, без да извършват лабораторна оценка за абразивно износване, свързана с приложението. Отчитанията за твърдост сами по себе си не предсказват напълно степента на загуба на материал при условия на суспензия от измиване на частици. Две тръби с еднаква обемна твърдост могат да осигурят много различна производителност на полево износване поради вариации в структурата на зърната и карбидната дисперсия. Xinlida извършва периодично вземане на проби от гумено колело със сух пясък ASTMG65 за партиди устойчиви на износване тръби. Измерените данни за загуба на тегло определят количествено издръжливостта на абразивно износване, давайки на инженерите на EPC осезаеми референтни данни, получени в лаборатория, когато оценяват циклите на смяна на компоненти за вериги за минно дело и транспортиране на цимент.
6. Специфичните за проекта насоки за рязане и маркиране поддържат проследимостта след вторичното производство
Полевите работилници често режат дълги безшевни тръби на по-къси сегменти от макари. Без стандартизирани процедури за маркиране на прехвърляне, оригиналните топлинни идентификатори се губят, нарушавайки проследимостта на материала за всяко изрязано по дължина парче. Последващото разследване на основната причина за повреда на оборудването става невъзможно, тъй като повредените сегменти вече не могат да бъдат свързани обратно към оригиналните записи на партидите на топене. Xinlida предоставя ясни препоръки за маркиране на прехвърляне в рамките на пакета с технически данни на всяка пратка, като инструктира производителите как да репликират идентификаторите на топлинните номера върху всеки подсегмент на рязане. Това запазва пълната проследимост чрез вторични операции по рязане, поддържайки работни потоци за анализ на неизправности след пускане в експлоатация за активи на заводи за тежка промишленост.